 +86-18018686956
 [email protected]
 Idioma
 English
 русский
 عربى
 Tiếng Việt


Consulta
+86-18018686956
[email protected]
Idioma
Cada bidón químico que sale de una línea de llenado conlleva dos promesas: el producto del interior es lo que dice la documentación y la etiqueta del exterior seguirá probándolo meses o años después. Cuando los tambores contienen solventes, o cuando se limpian y manipulan en instalaciones donde se usan solventes diariamente, esa segunda promesa se convierte en un problema de ingeniería. Una etiqueta de tambor químico para resistencia a solventes tiene que sobrevivir al contacto con salpicaduras, vapores saturados, limpieza con guantes y abrasión sin perder adherencia, legibilidad o sus marcas reglamentarias.
Lo que está en juego no es cosmético. Según el Sistema Globalmente Armonizado (GHS), un bidón cuyo pictograma de peligro se ha borrado es en realidad un contenedor peligroso no identificado, y los inspectores lo tratan exactamente de esa manera. Volver a etiquetar en el campo implica mano de obra, tiempo de inactividad y una nueva verificación de los datos del lote, razón por la cual los compradores experimentados resuelven la cuestión del material mucho antes de que se imprima la primera etiqueta, y por qué los convertidores de etiquetas tratan el trabajo con tambores como una especialidad en lugar de un producto básico.
En las plantas que manipulan solventes, una etiqueta rara vez se encuentra con solo una sustancia química. Cuatro familias de exposición causan la mayor parte del daño:
Cetonas - acetona, MEK Aromáticos: tolueno, xileno. Alcoholes - IPA, etanol Aceites y limpiadores
Los disolventes siguen dos caminos hacia una etiqueta. El primero es el contacto directo a través de la cara, donde el líquido disuelve la tinta o suaviza la propia película. El segundo es más insidioso: el solvente se filtra debajo de los bordes cortados y actúa sobre el adhesivo desde atrás, razón por la cual tantas fallas comienzan en las esquinas y los bordes troquelados en lugar de en el centro de la etiqueta. Los ciclos de reutilización y reacondicionamiento lo empeoran, porque los tambores a menudo se lavan con limpiadores a base de solventes antes de volver a llenarlos, por lo que incluso un producto que no es en sí mismo un solvente puede exponer su etiqueta a productos químicos agresivos.
Una etiqueta de tambor resistente a los disolventes no es una capa resistente. Es un sistema en el que el frontal, el adhesivo, la tinta y la capa superior sobreviven el tiempo suficiente para proteger a los demás.
Ningún adhesivo o laminado puede rescatar una superficie que se disuelve al contacto. Las evaluaciones comparativas de la industria clasifican consistentemente a las películas de poliéster (PET) con recubrimiento superior en primer lugar frente a disolventes aromáticos como el xileno y el tolueno, por delante del vinilo y el papel. El PET no es absorbente y es dimensionalmente estable, por lo que no se hincha ni se riza, y una capa superior proporciona a las tintas de impresión algo a lo que fijarse. La siguiente tabla resume cómo se comportan los frontales comunes en condiciones de servicio con solventes:
| Cara frontal | Aromáticos | Cetonas | Alcoholes / aceites | vida al aire libre | Mejor ajuste |
|---|---|---|---|---|---|
| Película de PET recubierta | Excelente | Excelente | Excelente | 2 a 5 años | Bidones GHS, almacenamiento a largo plazo |
| Película de PVC/vinilo | bueno | Pobre (se hincha) | bueno | 1 a 3 años | Aceites y lubricantes |
| Papel sintético | moderado | moderado | bueno | 6 a 18 meses | Interior, servicio más ligero |
| papel estucado | pobre | pobre | pobre | Sólo interior | Uso seco a corto plazo |
El vinilo sigue siendo una opción sensata cuando los tambores transportan aceites y lubricantes y los principales riesgos son el agua y la abrasión, pero debe mantenerse alejado de ambientes con alto contenido de cetonas, donde absorbe solventes y pierde forma. Cuando los presupuestos excluyen las construcciones de película completa, el papel sintético ofrece un compromiso resistente al desgarro y a la humedad para un uso en interiores más suave.
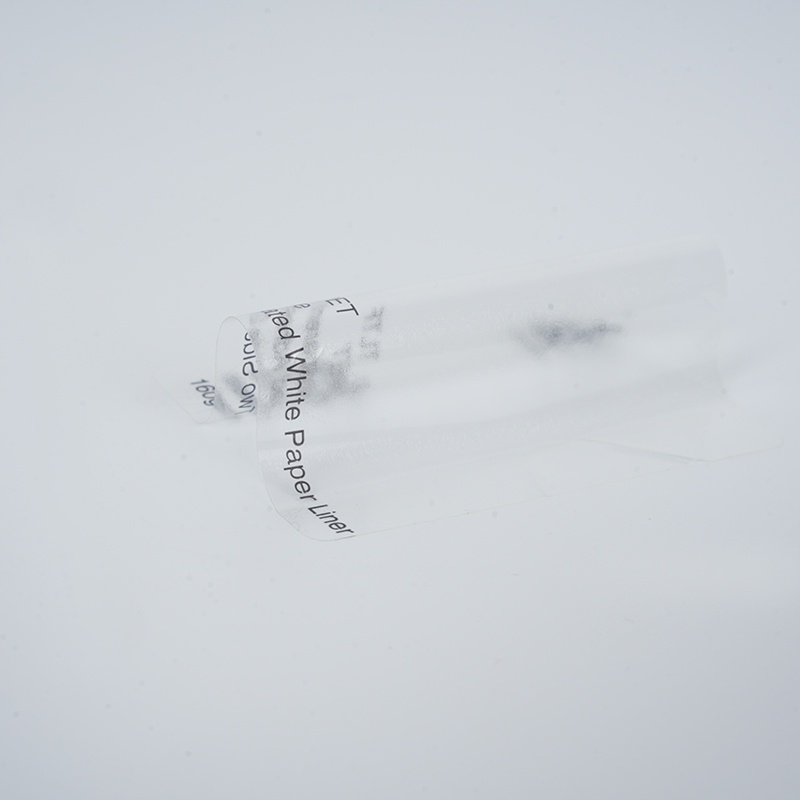 Material de etiqueta autoadhesivo PET transparente Un frontal de PET transparente y resistente a productos químicos que muestra gráficos subyacentes del producto, relevante aquí cuando las construcciones de etiquetas deben equilibrar la claridad con la exposición a solventes y humedad. Ver producto →
Debido a que la química del frontal interactúa con el adhesivo, el revestimiento y el proceso de impresión, vale la pena revisar las construcciones de las películas como un sistema y no como rollos aislados; En esta guía encontrará una descripción práctica para materiales de película autoadhesiva .
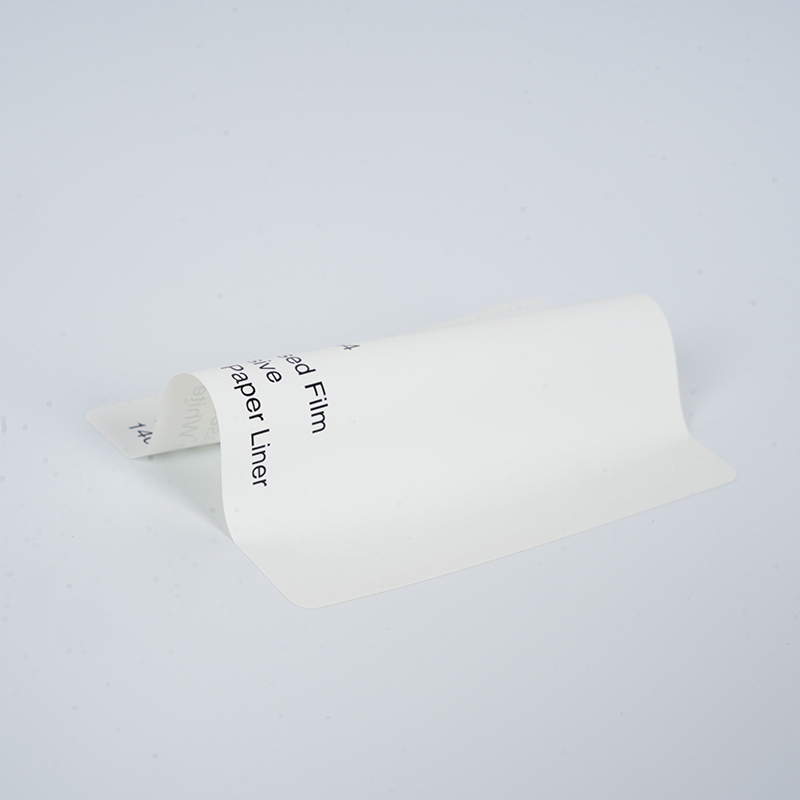 Material de etiqueta de papel sintético PP Un material frontal reciclable, resistente al desgarro y al agua que une el papel y la película, cumpliendo con el consejo del artículo para trabajos más suaves donde las construcciones de película completa exceden el presupuesto. Ver producto →
Los adhesivos acrílicos reticulados mantienen su pegajosidad y cohesión bajo exposición a solventes por mucho más tiempo que los sistemas a base de caucho termofusible, razón por la cual dominan el etiquetado químico duradero. Para los tambores de plástico HDPE, el adhesivo también debe diseñarse para una energía superficial baja, generalmente con un acrílico de alta adherencia y una capa más pesada para que pueda humedecer superficies curvas y ligeramente imperfectas. La misma lógica de formulación aparece en otras partes de la industria: el razonamiento detrás Por qué algunas cintas diseñadas están diseñadas específicamente para resistir solventes y productos químicos. Se aplica directamente a los adhesivos para etiquetas de tambores.
La impresión es el punto débil más común. Las cintas de transferencia térmica totalmente de resina, el tóner fundido de las prensas digitales de clase láser y las tintas pigmentadas resistentes a los solventes resisten donde fallan las cintas de cera y las tintas básicas a base de agua. Un sobrelaminado fino o un barniz químicamente resistente actúa como un escudo de sacrificio, soportando el roce y la limpieza para que la impresión de debajo no tenga que hacerlo. El troquelado limpio y preciso también es importante, porque un borde sellado elimina las rutas de absorción que los disolventes explotan primero.
Una etiqueta de tambor que cumpla con GHS debe contener, como mínimo:
Para los tambores que viajan por mar, los compradores y reguladores suelen especificar construcciones certificadas según BS 5609, el estándar para etiquetas impresas sensibles a la presión utilizadas en un entorno marino. La Sección Uno evalúa la etiqueta en blanco, es decir, el frontal y el adhesivo, incluida una prueba de inmersión en agua de mar durante tres meses. La Sección Dos evalúa el artículo impreso y solo es válida para la combinación certificada de sistema de impresión y material frontal, razón por la cual la selección de la cinta es parte del cumplimiento y no solo una cuestión de calidad de impresión.
Una advertencia: BS 5609 certifica la durabilidad del agua de mar, no la resistencia a los disolventes. Trate la certificación como un piso para la calidad de la construcción y luego valídela con los químicos reales en sus instalaciones.
Los tambores de acero aportan su propia química superficial: el aceite de fábrica, el polvo de óxido y los revestimientos viejos compiten con el adhesivo por el contacto. Un acrílico de alta adherencia aplicado con una presión firme de una escobilla de goma maneja la mayor parte, pero las superficies muy oxidadas o polvorientas deben cepillarse y limpiarse antes de la aplicación. El tamaño de la etiqueta también influye en la durabilidad, ya que una cara más grande distribuye la tensión de despegado sobre una mayor área adhesiva, lo cual es una de las razones por las que las etiquetas de tambor de panel completo duran más que las etiquetas de esquina pequeñas en el mismo entorno.
Los bidones de plástico HDPE son más duros. Su baja energía superficial resiste la humectación y sus hombros curvos obligan a parte de la etiqueta a salvar una curva. Las etiquetas para estos tambores necesitan frontales de película flexibles, adhesivos diseñados para plásticos y planificación de márgenes: mantenga el texto y los códigos de barras alejados del hombro para que ningún elemento crítico quede en una zona de alta curvatura.
Las condiciones de aplicación importan tanto como los materiales:
Las hojas de datos describen familias químicas, no su planta. El único resultado que cuenta es cómo se comporta una etiqueta en su tambor, con su solvente, en su rutina de manipulación. Un ciclo de prueba documentado también convierte las conversaciones con los proveedores de opiniones en datos. Un programa breve clasifica a los candidatos rápidamente:
Cuando no se aprueba ninguna construcción estándar, la ruta práctica es una construcción personalizada: ajustar el frontal, el sistema adhesivo y la capa superior alrededor del solvente, el tiempo de permanencia y el sustrato del tambor exactos hasta que el circuito de validación vuelva a estar limpio. Precisamente para esta etapa de especificación existen materiales autoadhesivos personalizados.
Cada falla visible apunta a una capa específica, lo que hace que la inspección de campo sea una herramienta de diagnóstico en lugar de una tarea ardua:
| Síntoma | causa más probable | Prevención |
|---|---|---|
| Levantamiento de bordes y luego despegue | El disolvente se absorbe en los bordes cortados. | Acrílico resistente a disolventes, troquelados limpios, bordes sellados. |
| Imprima manchas en guantes | Cinta encerada o tinta débil | Transferencia térmica de resina, cinta certificada, sobrelaminado |
| Túneles entre capas | Enlace interno débil bajo solvente | Capa adhesiva más pesada, unión de laminación verificada. |
| Pictogramas descoloridos al aire libre | UV más ataque químico | Tintas pigmentadas con una capa superior estable a los rayos UV. |
La película de PET con capa superior es la respuesta predeterminada. No es absorbente y dimensionalmente estable, y las evaluaciones comparativas lo sitúan por delante del vinilo y el papel frente a disolventes aromáticos. Combínelo con un adhesivo acrílico reticulado y un sistema de impresión a base de resina para una construcción completa.
Sólo para control de existencias seco, en interiores y a corto plazo donde no se espera contacto con solventes. El papel absorbe disolventes y se desintegra rápidamente, por lo que nunca debe llevar información sobre peligros del GHS en un tambor que pueda sufrir derrames o vapores.
No. Certifica durabilidad en agua de mar, incluida una inmersión de tres meses, y se aplica a la combinación certificada de frontal y sistema de impresión. Es un piso de gran calidad, pero la exposición específica a solventes aún necesita sus propias pruebas.
El HDPE tiene baja energía superficial, por lo que muchos adhesivos nunca forman una unión verdadera y los hombros curvos añaden tensión al despegar. Utilice un acrílico de alta adherencia diseñado para plásticos, una superficie de película flexible y una superficie limpia y desengrasada aplicada a una temperatura superior a 10 °C.
Ayuda con el roce y las salpicaduras, pero el disolvente aún puede filtrarse debajo del laminado en los bordes troquelados y atacar el adhesivo. La sobrelaminación es una capa de una construcción resistente, no un sustituto del frontal y adhesivo resistentes.
Una construcción a base de PET con adhesivo acrílico e impresión de resina suele durar de dos a cinco años o más en exteriores y más en interiores, siempre que la preparación de la superficie y las condiciones de aplicación sean las adecuadas. Defina la vida útil esperada a partir de su perfil de exposición y luego valídela con respecto a ella.
+86-18018686956
+86-021-69171221
No.1218, Calle Huiping, Pueblo de Nanxiang, Districto de Jieding , Shanghai, China
Derechos de autor © Shanghai Baozhongbao Adhesive Products Co., Ltd. Reservados todos los derechos. Fábrica mayorista de etiquetas autoadhesivas



